Sélection du matériau du réservoir de liquide de refroidissement pour les projets OEM
News Details
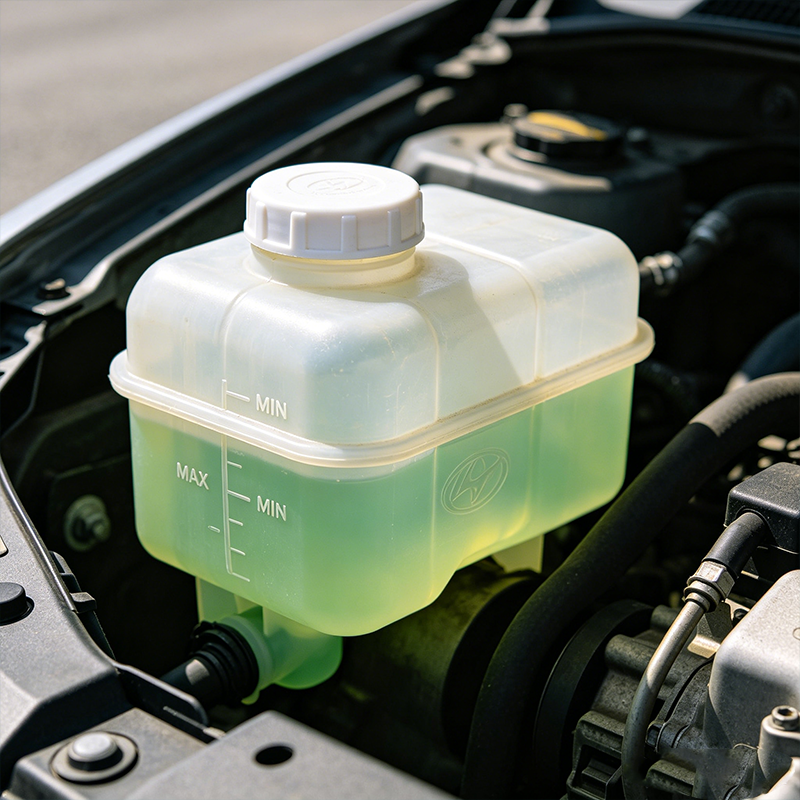
Les projets OEM exigent durabilité. Un réservoir de liquide de refroidissement doit résister à la chaleur, à la pression et à l'exposition chimique. Le choix du matériau impacte directement les taux de panne, les coûts de garantie et la satisfaction client. Ce guide compare le polypropylène (PP), le polyamide (PA) et l'aluminium. Il inclut également des études de cas de Carstar. Les ingénieurs trouveront des données spécifiques sur les limites thermiques, la résistance chimique et les structures de coût.
Pourquoi la sélection du matériau détermine la longévité du réservoir
Les réservoirs de liquide de refroidissement font face à trois contraintes simultanées.
Contrainte thermique. Les températures du compartiment moteur varient de 90°C à 150°C selon le type de moteur, le turbochargement et les conditions ambiantes. Le liquide de refroidissement lui-même cycle entre la température ambiante et 120°C. Chaque cycle thermique dilate et contracte le matériau du réservoir.
Contrainte mécanique. Les systèmes de refroidissement pressurisés fonctionnent à 1,0 à 1,5 bar. Certaines applications lourdes atteignent 2,0 bar. Cette pression exerce une contrainte circumferentielle constante sur les parois du réservoir. Les matériaux faibles fluissent ou gonflent avec le temps.
Contrainte chimique. Le liquide de refroidissement contient de l'éthylène glycol, des inhibiteurs de corrosion et des stabilisateurs de pH. Certains plastiques se dégradent lorsqu'ils sont exposés à ces produits chimiques pendant des milliers d'heures. L'hydrolyse décompose les chaînes polymères. Le résultat est des fissures de surface ou une défaillance complète du matériau.
Par conséquent, la sélection du matériau du réservoir de liquide de refroidissement pour les projets OEM nécessite un équilibre entre ces trois facteurs. Aucun matériau ne excelle dans tous les domaines.
Polypropylène (PP). Propriétés et limites
Le polypropylène est la référence industrielle. Environ 70% des réservoirs de liquide de refroidissement OEM utilisent du PP. Comprendre ses limites évite les mauvaises applications.
Performance thermique. Le PP homopolymère a une température de déformation sous charge (HDT) d'environ 100°C à 0,45 MPa. Le PP copolymère atteint 105°C. Au-delà de ces températures, le PP ramollit. Une exposition à long terme à 110°C accélère l'embrittlement. Après 2 000 heures à 120°C, la résistance à la traction diminue de 40%.
Résistance chimique. Le PP résiste à l'éthylène glycol et à la plupart des additifs de liquide de refroidissement. Il ne s'hydrolyse pas facilement. Cependant, les oxydants forts dans certains liquides de refroidissement à longue durée de vie peuvent attaquer le PP. Un test avec la formulation spécifique du liquide de refroidissement est nécessaire.
Propriétés mécaniques. La résistance à la traction varie de 30 à 40 MPa. L'allongement à la rupture est de 100% à 600% pour le matériau frais. Après vieillissement thermique, l'allongement diminue en dessous de 50%. Le matériau devient vitreux. La résistance aux chocs chute brusquement.
Coût. Le coût de la matière première est de 1,20 à 1,80 $ par kilogramme. Les cycles de moulage sont rapides, typiquement 30 à 60 secondes par pièce. Les coûts d'outillage sont modérés.
Quand utiliser le PP. Voitures de tourisme à aspiration naturelle. Températures du liquide de refroidissement inférieures à 105°C. Durée de service attendue de 5 à 8 ans. Volumes de production élevés au-dessus de 100 000 unités par an.
Quand éviter le PP. Moteurs turbochargés ou diesel. Applications de remorquage. Tout environnement où le liquide de refroidissement dépasse régulièrement 110°C.
Polyamide (PA). Alternative haute température
Le polyamide, communément nylon, supporte des températures plus élevées. Deux grades apparaissent dans les réservoirs de liquide de refroidissement : PA66 et PA6.
Performance thermique. La température de déformation sous charge pour le PA66 chargé de verre est de 250°C à 0,45 MPa. La température d'utilisation continue est de 130°C à 150°C. Une exposition à court terme à 160°C est acceptable. Cela rend le PA suitable pour les applications turbochargées et diesel.
Résistance chimique. Le PA absorbe l'humidité. La saturation peut atteindre 2,5% à 3,0% en poids. Cette absorption cause des changements dimensionnels de 0,5% à 1,0%. Pour les réservoirs avec des tolérances de montage serrées, cela importe. Le PA résiste également bien à l'éthylène glycol mais nécessite une stabilisation contre l'hydrolyse. Des grades de PA stabilisés contre l'hydrolyse sont disponibles.
Propriétés mécaniques. Le PA66 chargé de verre atteint une résistance à la traction de 100 à 150 MPa. L'allongement à la rupture est de 2% à 5%. Le matériau est rigide et fort. La résistance de la ligne de soudure est supérieure à celle du PP, réduisant les risques de fuite au niveau de la couture.
Coût. Le coût de la matière première est de 2,50 à 4,00 $ par kilogramme. Les cycles de moulage sont similaires à ceux du PP, environ 40 à 70 secondes. Les coûts d'outillage sont comparables.
Quand utiliser le PA. Moteurs essence turbochargés. Moteurs diesel. Camions lourds. Températures du liquide de refroidissement entre 110°C et 130°C. Exigences de durée de service de 10 à 15 ans.
Quand éviter le PA. Applications avec cyclage d'humidité extrême. Grades non stabilisés dans des formulations de liquide de refroidissement à longue durée de vie. Véhicules bas de gamme sensibles au coût.
Aluminium. Choix premium pour conditions extrêmes
Les réservoirs en aluminium apparaissent dans les applications de course, commerciales lourdes et de luxe. L'alliage le plus courant est le 6061.
Performance thermique. L'aluminium n'a pas de limite de déformation thermique. Un fonctionnement continu à 150°C ne cause pas de dégradation. L'expansion thermique est de 23 ppm/°C, qui est prévisible et gérable.
Résistance chimique. L'aluminium nu corrode dans le liquide de refroidissement. Par conséquent, tous les réservoirs en aluminium nécessitent un revêtement interne ou un anodisation. Les liquides de refroidissement à base de silicate fournissent une protection supplémentaire. Sans revêtement approprié, la corrosion par piqûres se produit en quelques mois.
Propriétés mécaniques. La résistance à la traction du 6061-T6 est de 310 MPa. La limite élastique est de 275 MPa. La pression de rupture dépasse typiquement 10 bar. Aucun fluage ou relaxation de contrainte avec le temps.
Coût. Le coût de la matière première est de 3,00 à 5,00 $ par kilogramme. Cependant, les coûts de fabrication dominent. Le soudage ajoute 5 à 15 $ par pièce. Le revêtement ou l'anodisation ajoute encore 3 à 8 $. Le coût total par unité est de 20 à 50 $ même en volume.
Quand utiliser l'aluminium. Applications de course. Camions commerciaux avec une durée de service de millions de miles. Véhicules de luxe où l'apparence justifie le coût. Températures du liquide de refroidissement au-dessus de 130°C.
Quand éviter l'aluminium. Voitures de tourisme à haut volume. Toute application où le coût par pièce dépasse 15 $. Applications non revêtues.
Résumé de la comparaison des matériaux
La comparaison suivante consolide les métriques clés des trois matériaux.
Température continue maximale. Le PP supporte 105°C. Le PA supporte 140°C. L'aluminium supporte 150°C ou plus.
Résistance à la traction. Le PP offre 30 à 40 MPa. Le PA offre 100 à 150 MPa. L'aluminium offre 310 MPa.
Coût par kilogramme. Le PP coûte 1,20 à 1,80 $. Le PA coûte 2,50 à 4,00 $. L'aluminium coûte 3,00 à 5,00 $.
Coût par pièce finie à 50 000 unités. Le PP coûte 4 à 8 $. Le PA coûte 6 à 12 $. L'aluminium coûte 20 à 50 $.
Attente de durée de service. Le PP dure 5 à 8 ans. Le PA dure 10 à 15 ans. L'aluminium dure 20 ans ou plus.
Modes de panne. Le PP échoue par embrittlement et fissuration. Le PA échoue par hydrolyse ou gonflement à l'humidité. L'aluminium échoue par corrosion si non revêtu.
Pannes de matériaux courantes dans les projets OEM
Comprendre les mécanismes de panne prévient les erreurs répétées.
Embrittlement par vieillissement thermique dans le PP. Après 1 500 à 2 000 heures au-dessus de 110°C, le PP perd ses plastifiants. Le matériau devient fragile. Un petit choc ou une poussée de pression cause une fissuration catastrophique. Solution : Utiliser du PP stabilisé thermiquement ou passer au PA.
Hydrolyse dans le PA non stabilisé. Le liquide de refroidissement rompt les liaisons amides dans le PA avec le temps. La résistance à la traction diminue. Des fissures de surface apparaissent. Solution : Spécifier des grades de PA stabilisés contre l'hydrolyse tels que le PA66 HR.
Panne de la ligne de soudure dans les deux plastiques. Les réservoirs sont moulés en deux moitiés et soudés. Si les paramètres de soudure dérivent, la résistance de la couture diminue. La panne se produit au niveau de la ligne de soudure. Solution : Mettre en œuvre une inspection de soudure en processus. Utiliser des brides plus épaisses.
Fissuration du col par couple cyclique. Le serrage et le retrait du bouchon créent une contrainte cyclique au niveau du col. Les racines des filets agissent comme des concentrateurs de contrainte. Les fissures initiées aux racines des filets. Solution : Ajouter un insert fileté métallique. Augmenter l'épaisseur de la paroi du col à 4 mm minimum.
Étude de cas Carstar 1. Mise à niveau PP vers PA pour moteur turbochargé
Un constructeur de camions nord-américain a connu des pannes de réservoirs de liquide de refroidissement entre 40 000 et 60 000 miles. La conception originale utilisait du PP stabilisé thermiquement. Le moteur était un V6 turbochargé de 3,5L. L'enregistrement des données a montré que les températures du liquide de refroidissement atteignaient 118°C pendant le remorquage et la conduite en montagne.
Carstar a reçu des échantillons défectueux pour analyse. L'examen de la surface de fracture a montré une fissuration fragile. La calorimétrie différentielle à balayage a confirmé que le PP avait perdu 60% de son allongement initial. Le matériau avait vieilli thermiquement au-delà de sa durée de vie utile.
Carstar a proposé une redesign utilisant du PA66 stabilisé contre l'hydrolyse et chargé de 30% de verre. La nouvelle conception a également ajouté un renforcement par nervures au niveau du col et augmenté l'épaisseur de la paroi de 2,5 mm à 3,0 mm.
Les tests de prototype ont inclus 3 000 cycles thermiques de -40°C à 130°C. Les réservoirs en PA n'ont montré aucune fissure. La pression de rupture a augmenté de 3,2 bar à 5,1 bar. Le constructeur de camions a approuvé le changement. La production a basculé vers les réservoirs en PA de Carstar. Les taux de panne ont chuté à près de zéro.
Plus d'études de cas sont disponibles sur https://carstarauto.net/.
Étude de cas Carstar 2. Solution aluminium pour course désertique
Une équipe de course désertique avait besoin d'un réservoir de liquide de refroidissement qui survivrait 1 000 miles de terrain accidenté. Les températures ambiantes atteignaient 50°C. Les températures du liquide de refroidissement dépassaient 130°C. L'équipe utilisait précédemment des réservoirs en PP. Chaque course se terminait par un réservoir fissuré et du liquide de refroidissement perdu.
Carstar a conçu un réservoir en aluminium de 2,5 litres utilisant une feuille de 6061-T6. La conception incluait des chicanes internes pour réduire le sloshing. Le col de remplissage utilisait un bossage soudé avec des filets NPT. Une lunette de niveau permettait des vérifications de niveau sans ouvrir le système.
Toutes les surfaces internes ont reçu un revêtement de nickel autocatalytique à base de silicate. Ce revêtement a résisté aux variations de pH du liquide de refroidissement de 7,5 à 11,0. L'extérieur a été laissé brut pour économie de poids.
L'équipe a testé le réservoir pendant deux saisons de course complètes. Aucune panne n'est survenue. Le même réservoir a complété huit courses. L'équipe utilise maintenant des réservoirs en aluminium de Carstar sur toute sa flotte.
Protocoles de test pour validation du matériau
La sélection du matériau sans test est de la spéculation. Ces tests valident tout matériau de réservoir de liquide de refroidissement.
Test de cycle thermique. 2 000 cycles de -40°C à la température de fonctionnement plus 20°C. La durée du cycle est de 60 minutes à chaque extrême. Ins


